建筑模板生产流程全解析 从原材料到成品的完整制造工艺
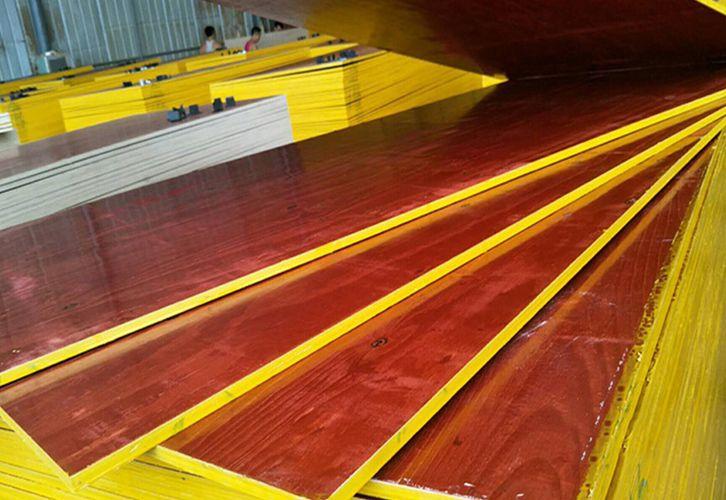
建筑模板作为建筑工程中不可或缺的周转材料,广泛应用于混凝土浇筑成型环节。其质量直接影响混凝土表面的平整度、施工效率以及工程成本。一块合格的建筑模板是如何从原材料一步步加工而成的?本文将详细解析建筑模板的完整生产流程。
一、原材料准备
建筑模板的生产通常以木材、竹材、塑料或复合材料为主要原料。最常见的木胶合板模板以杨木、桉木、松木等旋切单板为基材,搭配酚醛树脂胶或三聚氰胺改性胶。原材料进厂后需经过含水率检测、单板分选和修补,确保单板厚度均匀、无大节疤和腐朽。
二、单板旋切与干燥
原木经剥皮、定长后进入旋切机,切成厚度约1.5-3.0毫米的连续单板。旋切后的单板含水率较高,通常在80%以上,必须通过网带式干燥机将含水率降至8%-12%,以保证后续涂胶和热压的质量。干燥后的单板按纹理、缺陷等级进行分类堆放。
三、涂胶与组坯
干燥单板通过涂胶机进行双面涂胶,胶液通常为酚醛树脂或脲醛树脂。涂胶量需精准控制在每平方米120-200克之间。随后进行组坯,即按照纵横交错的排列方式将奇数层单板叠合,使相邻层木纹方向垂直,从而抵消内应力,提高模板的尺寸稳定性和抗弯强度。常见组坯结构为5层、7层或9层,根据模板厚度要求而定。
四、预压与热压
组坯后的板坯先经过冷压机预压,使各层单板初步粘合,便于搬运和热压进板。预压时间约20-40分钟。随后进入热压机,在高温高压下使胶液固化。热压温度通常为120-150℃,压力为0.8-1.5MPa,热压时间根据板厚按每分钟1毫米计算。热压是决定模板胶合强度和耐水性的关键工序。
五、裁边与表面处理
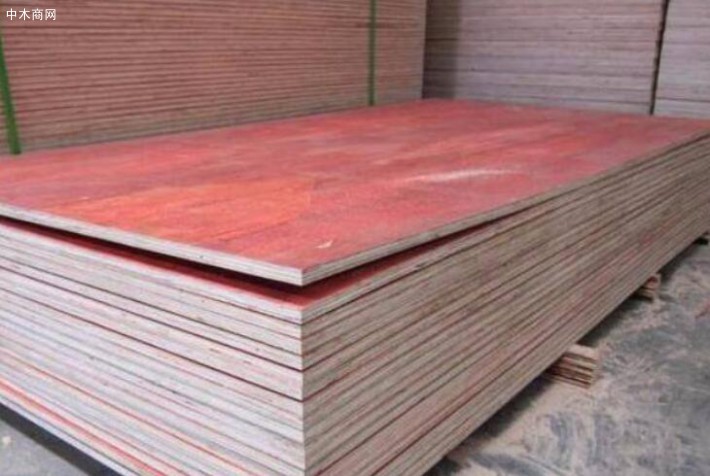
热压后的整张模板需经过冷却翻板,待温度降至60℃以下后,用纵横裁边锯切割成标准尺寸,如1830×915毫米或1220×2440毫米。经过裁边,模板获得精确的边长和垂直的边角。若生产覆膜模板(如酚醛覆膜胶合板),还需在热压前或后贴合浸渍三聚氰胺膜纸,使表面光滑、耐磨、易脱模。
六、检验与打包
成品模板需按照国家标准或企业标准进行检验,检验项目包括:外观质量(是否存在鼓泡、分层、裂缝)、尺寸偏差、翘曲度、胶合强度(即胶合板耐水试验)、含水率等。合格产品喷印商标、规格、等级等信息,按张或按垛打包,缠膜防护,入库待运。
七、环保与质量控制要点
现代建筑模板生产需关注环保要求:采用低毒或无毒胶粘剂,配备废气处理系统以减少甲醛排放。质量控制方面,应严格监控单板含水率、涂胶均匀性、热压参数和成品养护条件。只有全流程实施标准化管理,才能稳定生产出高周转次数、高平整度的建筑模板,满足高层建筑、桥梁、隧道等工程的严苛要求。
建筑模板的生产看似简单,实则涉及木材加工、胶粘剂化学、热压工艺等多学科知识的一体化融合。从单板旋切到成品打包,每一道工序都紧密关联最终产品的性能。了解完整生产流程,有助于施工方正确选用和验收模板,也能促使生产商持续优化工艺,推动建筑模板行业向高效、环保、高质量方向发展。
如若转载,请注明出处:http://www.lmzmj88.com/product/44.html
更新时间:2026-10-22 09:46:06